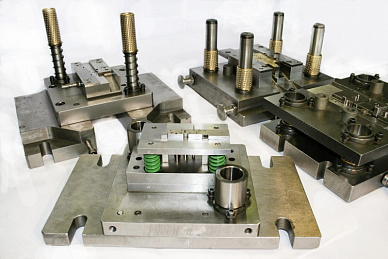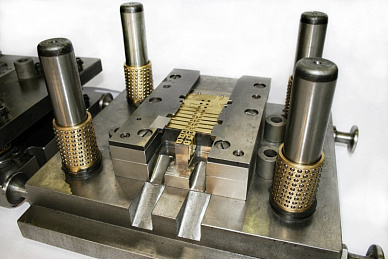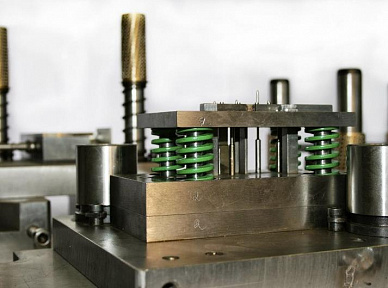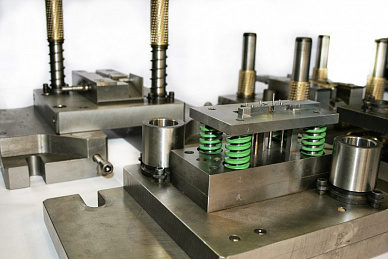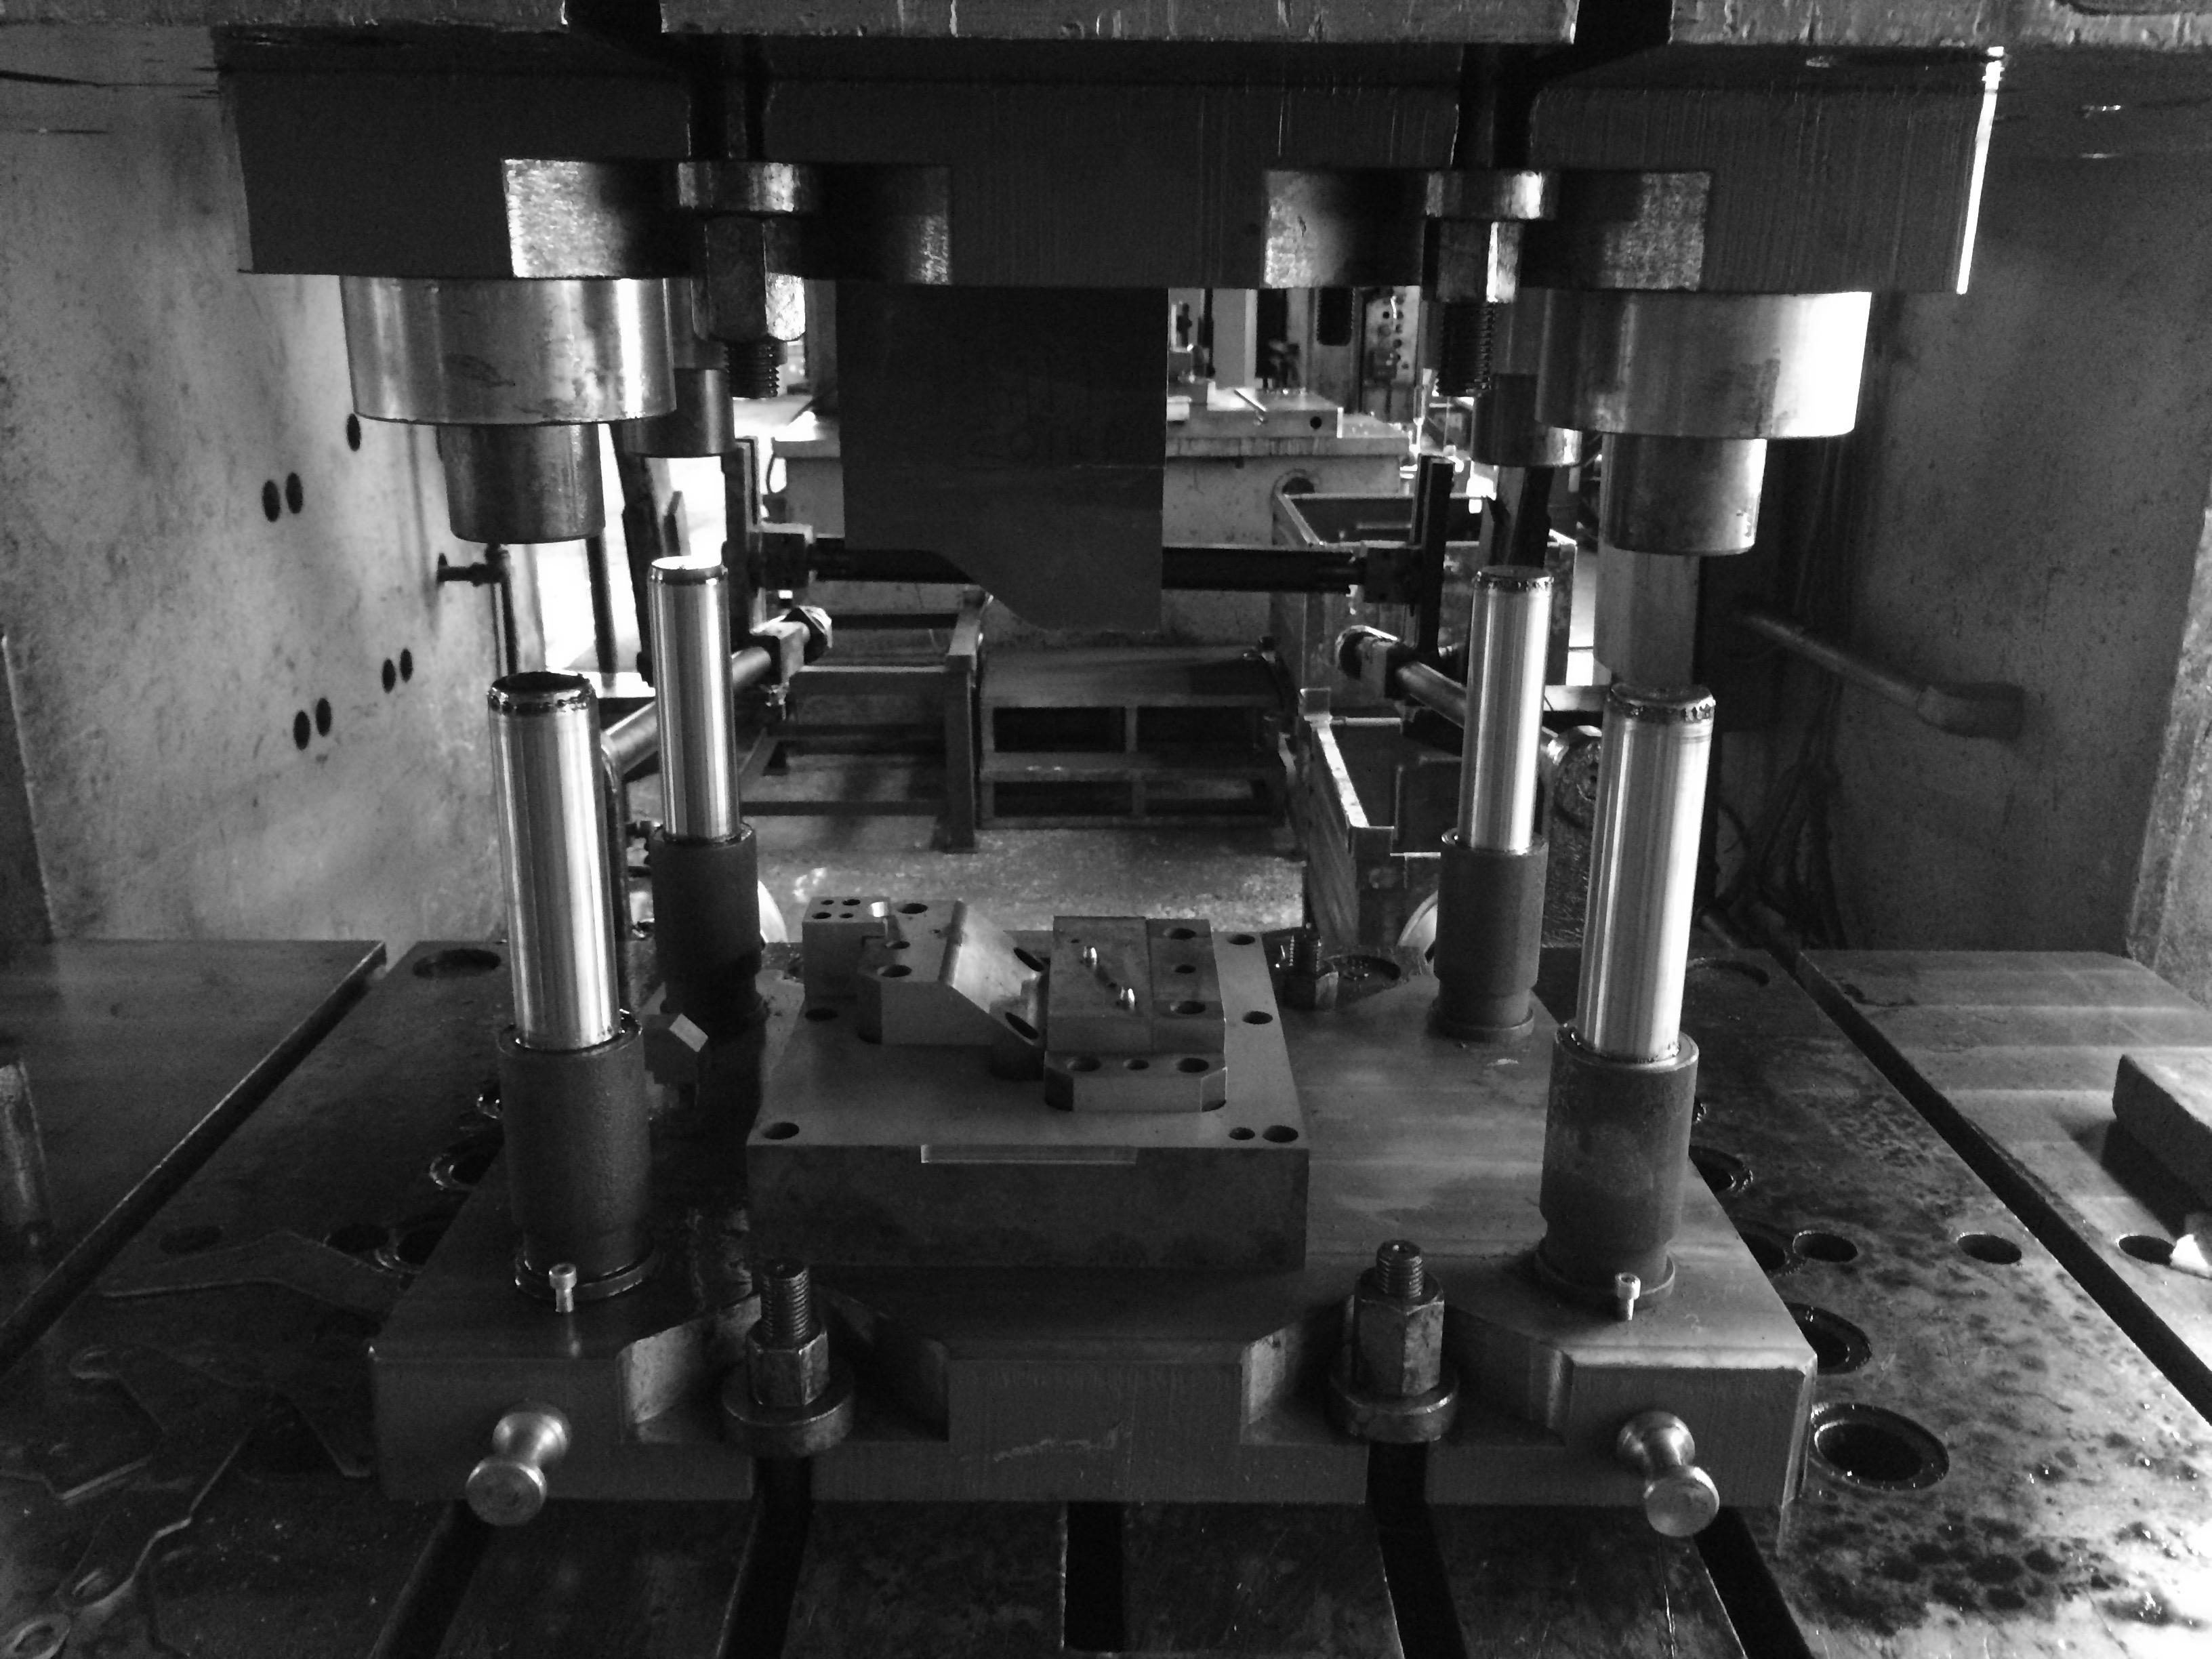
Холодная штамповка — это не один технологический процесс, а целое семейство методов обработки металлов давлением без предварительного нагрева заготовки. В зависимости от геометрии детали, требуемой точности, материала и серийности, инженер выбирает конкретный вид штамповки: от простой вырубки до многоступенчатого объемного выдавливания.
Понимание видов холодной штамповки и областей их применения критически важно для технолога, конструктора и руководителя производства. Неправильный выбор метода ведет к удорожанию оснастки, браку, низкой стойкости штампов и неоправданно высоким затратам на последующую механическую обработку.
В этой статье мы системно разберем основные виды холодной штамповки, их технологические особенности, используемое оборудование и типичные отрасли применения.
Классификация видов холодной штамповки
Все многообразие операций холодной штамповки можно разделить на две большие группы по характеру воздействия на материал:
Группа 1 — разделительные операции. Происходит отделение части материала от заготовки с разрушением связей. Результат — деталь и отход (или несколько деталей из одной полосы). Примеры: вырубка, пробивка, обрезка, отрезка.
Группа 2 — формоизменяющие операции. Происходит пластическое перераспределение металла без нарушения сплошности. Форма меняется, объем остается постоянным (с точностью до уплотнения). Примеры: гибка, вытяжка, отбортовка, рельефная штамповка, обжим, раздача, холодное выдавливание.
На практике деталь почти никогда не получается за одну операцию. Реальный технологический процесс — это последовательность из 3–8 и более операций, комбинирующих разделение и формоизменение.
Разделительные виды холодной штамповки
Вырубка
Как работает: Пуансон (острый или с небольшим радиусом) продавливает полосу или лист, установленный на матрице. Металл разрушается по периметру: сначала пластический сдвиг (гладкая зона), затем хрупкий отрыв (шероховатая зона).
Оснастка: Штамп простого или прогрессивного действия. Зазор между пуансоном и матрицей — 5–12% от толщины металла.
Применение: Получение плоских деталей произвольного контура — шайбы, прокладки, пластины, фланцы, корпуса датчиков, контакты, элементы реле. Массовое производство (от 10 000 штук).
Ограничения: При толщине металла более 6 мм холодная вырубка требует огромных усилий и становится нерентабельной (переход на лазерную или гидроабразивную резку). Твердость заготовки — не более 35–40 HRC (иначе разрушается пуансон).
Пробивка
Как работает: Аналог вырубки, но получается не внешний контур, а отверстие. Пуансон продавливает металл, а отход (вырубка) удаляется через отверстие в матрице.
Особенность: Пробивка отверстий малого диаметра (менее толщины материала) — риск поломки пуансона. Для диаметра = 0,5×толщины нужны пуансоны из быстрорежущей стали с направляющей втулкой.
Применение: Отверстия в корпусах, решетках, перфорированных листах, монтажные и технологические отверстия в штампованных деталях.
Обрезка
Как работает: Удаление лишнего металла по контуру — чаще всего обрезка припуска после вытяжки или обсечка грата после вырубки.
Применение: Финальная операция после глубокой вытяжки (стаканы, корпуса) или для придания детали точного контура.
Формоизменяющие виды холодной штамповки
Гибка
Как работает: Заготовка (плоская) помещается между пуансоном и матрицей. Пуансон, опускаясь, заставляет металл изгибаться в зоне контакта. Внутренняя часть сжимается, наружная — растягивается.
Ключевая особенность — пружинение (springback). После снятия нагрузки заготовка стремится вернуться в исходную форму. Угол пружинения для мягкой стали — 1–3°, для нержавейки — 2–5°, для алюминиевых сплавов — 3–7°. Компенсируется перегибом на больший угол (угол пуансона делают меньше номинального на величину пружинения).
Применение: Скобы, кронштейны, хомуты, корпусные детали, направляющие, уголки. Автомобилестроение (кронштейны крепления), электротехника (контактные пластины), строительные метизы.
Оборудование: Листогибочные прессы, кривошипные прессы простого действия, CNC гибочные центры для сложных пространственных гибов.
Вытяжка
Самый сложный и наукоемкий вид холодной штамповки. Из плоской заготовки получают полое изделие (стакан, чашу, корпус, колпачок).
Как работает: Заготовка прижимается к матрице прижимным кольцом. Пуансон вдавливает металл в полость матрицы. Металл течет радиально и осево, стенки утоняются, дно остается почти исходной толщины.
Цикл вытяжки может состоять из нескольких переходов. Например, стакан глубиной 100 мм из заготовки диаметром 200 мм за один переход получить невозможно — порвется дно. Делают первый переход (глубина 35–40 мм), отжиг для снятия наклепа, затем второй (еще 35–40 мм), затем третий.
Применение: Корпуса батареек, гильзы, аэрозольные баллоны, кухонные мойки, корпуса стартеров, топливные баки, корпуса фильтров. Огромный сегмент — производство посуды (кастрюли, миски, кружки).
Материалы: Низкоуглеродистые стали (08кп, 10кп), нержавейка AISI 304/316, алюминий (АМц, АМг2), латунь.
Холодное выдавливание (объемная штамповка)
Исходная заготовка — не лист, а пруток, отрезок катанки или предварительно вырубленная шайба. Под высоким давлением металл течет в замкнутой полости, полностью заполняя матрицу.
Виды выдавливания:
- Прямое — металл вытекает в направлении движения пуансона (получение прутка из заготовки).
- Обратное — металл течет в противоположную сторону, обтекая пуансон (получение стаканов с толстым дном).
- Комбинированное — часть металла течет прямо, часть обратно.
Давление на пуансоне достигает 1000–2500 МПа — это выше предела текучести любой конструкционной стали. Поэтому материал пуансонов — карбид вольфрама (VK8, VK10) или быстрорезы с PVD-покрытиями.
Применение: Шестерни (прямозубые и косозубые малых модулей), фланцы, ступицы, поршни, втулки, ролики подшипников, наконечники инструмента, корпуса свечей зажигания. Практически любые симметричные детали диаметром до 100 мм и высотой до 150 мм.
Оборудование: Механические и гидравлические прессы усилием от 100 до 2500 тонн. Для мелких деталей (болты, гайки) — многопозиционные холодновысадочные автоматы (формажеры) производительностью до 300 деталей в минуту.
Отбортовка
Как работает: В уже имеющемся отверстии формируется борт (цилиндрический или конический). Пуансон входит в отверстие и раздвигает края. Металл растягивается по периметру, стенка борта становится тоньше дна.
Применение: Отверстия под резьбу (после отбортовки можно нарезать резьбу метчиком без увеличения толщины фланца), лючки, смотровые окна, монтажные проушины.
Рельефная штамповка (чеканка, калибровка)
Как работает: Пуансон имеет мелкий рельеф (цифры, буквы, рифления, углубления). При ударе или плавном нажатии этот рельеф отпечатывается на детали. Пластические деформации очень локальны.
Применение: Клейма, маркировка деталей, накатка «елочки» на рукоятках, создание плоских ребер жесткости, формовка фальца в жестяных корпусах.
Обжим и раздача
Обжим — уменьшение поперечного сечения открытого торца полой детали (например, сужение кончика трубки). Раздача — расширение. Оба метода работают при условии, что длина детали значительно больше диаметра.
Применение: Хомуты, наконечники труб, картеры, сильфоны, корпуса амортизаторов, соединительные муфты.
Какой вид штамповки где применяется (отраслевая таблица)
|
Отрасль |
Типичные детали |
Основные виды штамповки |
Серийность |
|
|
Автомобилестроение |
Кронштейны, рычаги, втулки, фланцы, корпуса подшипников |
Вырубка, гибка, холодное выдавливание, вытяжка |
Крупносерийное (50 000 – 2 млн/год) |
|
|
Авиастроение (упрощенное) |
Элементы крепежа, пластины, обечайки малых толщин |
Чистовая вырубка, гибка, отбортовка |
Серийное (1000 – 50 000) |
|
|
Электротехника |
Реле, контакты, разъемы, сердечники, шунты |
Вырубдовательно отвечает на вопросы:
Примеры реальных технологических цепочекПример 1. Кронштейн крепления датчика ABS (сталь 08кп, толщина 2 мм). Цепочка:
Время цикла: 3 секунды. Серийность 500 000/год. Только гибка и вырубка — без вытяжки и выдавливания. Пример 2. Корпус газового редуктора (алюминий АМг2, толщина 1,5 мм, глубина вытяжки 45 мм). Цепочка:
Четыре операции вытяжки (с двумя промежуточными отжигами) не потребовались из-за выбора пластичного сплава АМг2. Холодная штамповка — это не «один метод», а система из более чем 15 технологических операций, которые инженер комбинирует для получения детали с требуемой геометрией, точностью и механическими свойствами. Правильный выбор конкретного вида (вырубка, гибка, вытяжка, выдавливание, отбортовка или их комбинация) определяет 70% стоимости оснастки и сроки запуска производства. Практические рекомендации от инженерной компании:
Инженерная компания, владеющая всеми видами холодной штамповки, способна не только изготовить деталь «как на чертеже», но и подсказать заказчику, как изменить конструкцию для снижения себестоимости в 2–3 раза без потери функционала. Это и есть главная ценность глубокой технологической экспертизы.
Задать вопрос
Услуги |